


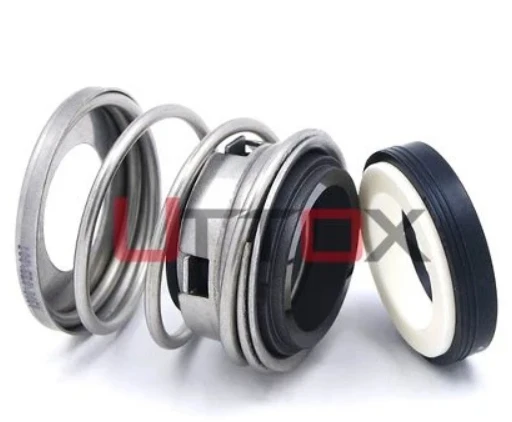
Det är mycket viktigt att välja rätt mekanisk tätning för industriella applikationer som kräver pålitlig tätningsprestanda under tuffa förhållanden. Detyp 2 mekanisk tätningframstår som ett beprövat-och-alternativ som kombinerar banbrytande-teknik med pålitlighet i verkligheten. Vår typ 2-modell på Uttox gjordes för att vara ett starkt alternativ till den väl-kända John Crane typ 2. Den presterar bättre samtidigt som den fortfarande är helt kompatibel med nuvarande utrustning. Vår multi-fjäderkonfiguration och elastomerbälgdesign gör den mer stabil och jämnar ut belastningen när driftsförhållandena ändras. Detta gör det till ett utmärkt val för inköpschefer och underhållsteam som behöver pålitliga tätningslösningar utan att offra kvalitet eller leveranstider.
Förstå mekaniska tätningar av typ 2 och deras kärnegenskaper
Tekniken bakom mekaniska tätningar av typ 2 kommer från årtionden av att arbeta på fältet och lösa tätningsproblem i den verkliga världen. Till skillnad från enklare konstruktioner har dessa tätningar flera fjädrar som sprider mekaniska belastningar jämnare över tätningskontakten. Detta sänker spänningstätheterna som ofta gör att tätningar går sönder tidigt.
Arbetsprinciper och designarkitektur
Typ 2 mekaniska tätningar arbetar med balanserat tryck, med en snurrande primärring som håller kontakten med en fast parring. Gummibälgdelen ger tätningen den axiella flexibilitet den behöver för att hantera axelavböjning och värmeexpansion samtidigt som kontakttrycket hålls konstant. Med denna icke-påskjutande design är fjädrarna inte inne i den skyddade vätskemiljön. Detta håller dem säkra från giftiga medier och ökar deras livslängd.
Tätningsytorna bildar en tunn film av vätska mellan de rörliga och stillastående delarna. Denna film skapar precis rätt mängd friktion för att hålla tätningen intakt utan att slitas ut för snabbt. Denna fina balans förlitar sig på att se till att ytorna är helt plana, matcha materialen korrekt och installera dem korrekt.
Materialval för kemisk kompatibilitet
Materialteknik är en mycket viktig del av hur länge en tätning håller. Kol-grafit används ofta för en stängningsyta eftersom den är bra på att överföra värme och rengöra sig själv. Kiselkarbid används ofta till anslutningsringen eftersom den är hårdare och mer resistent mot kemikalier. För användningar som är mycket grova eller giftiga kan andra material som volframkarbid eller keramik väljas.
När du väljer en elastomer måste du vara mycket uppmärksam på kemikalierna runt den. Fluorelastomerer kan hantera hårda kemikalier och höga temperaturer, medan nitrilgummi klarar sig bra med kolvätevätskor. EPDM fungerar bra i vatten-baserade situationer och perfluorelastomerer kan hantera de hårdaste kemiska förhållandena. Vårt forskarteam tittar på varje applikation för sig och föreslår blandningar av material som ger bästa prestanda och valuta för pengarna.
Industriella tillämpningar över processindustrier
För att flytta frätande syror, kaustiklösningar och organiska lösningsmedel är kemiska bearbetningsanläggningar mycket beroende av typ 2 mekaniska tätningar. Petroleumindustrin använder dessa tätningar på pumpar i raffinaderier som flyttar heta vätskor som råolja, destillat och processvätskor. De används i pannmatningspumpar, kondensatpumpar och kylvattensystem vid kraftverk, där stabiliteten har en direkt effekt på anläggningens drift.
Sälens förmåga att hantera slam och vattendrag med suspenderade ämnen uppskattas av vattenreningsverk. Massa- och pappersföretag använder dessa tätningar mycket i alla sina processlinjer, från tillverkning av kemikalier till rening av avloppsvatten. Denna tätningsdesign kan fungera i ett brett spektrum av situationer, från vakuum till 300 psi, och i temperaturer från -40 grader F till 400 grader F, baserat på materialet som används.
Varför välja typ 2 mekanisk tätning som en John Crane typ 2 ersättning?
Industrianläggningar har ofta problem med originalutrustningstätningar, såsom långa väntetider, höga priser och kvalitetsproblem som uppstår då och då med reservdelar. På Uttox hanterar vår metod dessa problem direkt samtidigt som den håller jämna steg med de prestandastandarder som viktiga applikationer behöver.
Att ta itu med gemensamma sälars prestandautmaningar
Underhållsteam beskriver ofta problem med att tätningsytorna slits ner på grund av temperaturförändringar, kemiska angrepp eller för lite olja. UTTOXtyp 2 mekanisk tätninghar bättre ytmaterial och sekundära tätningsdelar som klarar dessa situationer bättre. Vår design med flera-fjädrar håller ansiktsbelastningen jämnare över hela arbetsområdet. Detta minskar hot spots och ojämna slitmönster som gör att tätningar slits ut snabbare.
Prestandamått som spelar roll
Baserat på installationer i kemiska anläggningar och rörledningar vet vi att dessa typ 2 mekaniska tätningar förlänger tätningens livslängd med i genomsnitt 40 till 60 procent jämfört med normala enkelfjäderkonfigurationer. Vid regelbundna kontroller är läckaget alltid mindre än 10 milliliter per dag, vilket uppfyller stränga säkerhets- och miljökrav. Anläggningar som flyttade från tätningar som ofta misslyckades till vår mer hållbara design såg utrustningens drifttid öka med 2 till 3 procent.
I ett mycket övertygande fall hade en kemisk bearbetningsanläggning cirkulationspumpar vars tätningar gick sönder var tredje månad. Efter övergången till UTTOX typ 2 mekaniska tätningar fungerade samma pumpar utan problem i 18 månader. Detta eliminerade oväntade driftstopp och sänkte kostnaderna för underhållsarbete med cirka 65 % för dessa tillgångar. På grund av den högre effektiviteten kunde underhållsplaneringen byta från att åtgärda problem eftersom de råkade utföra planerade översyner under planerade avstängningar.
Tekniska innovationer bakom utökad tillförlitlighet
Tack vare framsteg inom materialvetenskap kan vi nu erbjuda tätningsytor av kiselkarbid som är svårare att bryta. Detta minskar risken för ett katastrofalt fel på grund av värmechock eller mekanisk påverkan. Våra gummiformuleringar har bättre mjukgörare som håller materialet flexibelt över ett bredare temperaturintervall och förhindrar att det bryts ner kemiskt. Vi använder korrosionsbeständiga-legeringar som är speciellt utvalda för kemisk service i vår fler-fjäderinstallation. Detta förhindrar att fjädrarna går sönder, vilket kan hända med vanliga kolstålfjädrar som utsätts för processvätskor genom slitage på tätningsytan.
Precision i tillverkningen har en direkt effekt på hur väl den mekaniska tätningen typ 2 fungerar. Vi håller ansiktet platt inom två ljusa band och ytan avslutad till en nivå av 6 mikrotum eller bättre, vilket säkerställer att den bästa skyddsfilmen bildas. Alla delarnas mått är exakta till inom 0,001 tum, vilket betyder att hela produktsortimentet kommer att passa och fungera korrekt.
Upphandlingsinsikter: Hur köper man och köper typ 2 mekaniska tätningar?
För att få viktiga tätningsdelar genom den globala leveranskedjan måste du noggrant utvärdera leverantörer och göra strategiska val om var du ska köpa dem. Underhållsarbetare och personer som ansvarar för att köpa saker bör känna till de viktigaste sakerna som skiljer pålitliga plomberingsleverantörer från dem som kan snåla med kvalitet eller service.
Identifiera pålitliga tätningstillverkare och leverantörer
Tillverkare som har funnits länge och har mycket erfarenhet har oftast strängare kvalitetskontrollsystem och mer teknisk kunskap för att stödja unika användningsområden. Vi har varit verksamma sedan 1990, så vi har mer än 30 års erfarenhet av att designa och tillverka typ 2 mekaniska tätningar. Denna långa historia visar att verksamheten är stabil, att kvaliteten på sina produkter håller sig hög och att den har pengar att hålla sina garantilöften.
Certifieringar är ett konkret bevis på förmågan att tillverka entyp 2 tätning motsvarande. Certifieringar för kvalitetsledningssystem visar engagemang för att kontrollera processer och göra dem bättre hela tiden för typ 2-sigillekvivalent produktion. På begäran bör materialcertifieringar och måttbesiktningar göras tillgängliga så att medföljande tätningsliknande delar av typ 2 kan kontrolleras för att säkerställa att de uppfyller kraven.
Vid köp från andra länder är möjligheten att distribuera varor geografiskt viktig. Tillverkare med användare i mer än 50 länder har vanligtvis kommit på hur de ska hantera logistiken för frakt, pappersarbete och tullklarering över gränserna. På grund av denna kunskap är leveransdatum mer tillförlitliga och det finns färre överraskningar under köpprocessen.
Prissättningsfaktorer och ledtidsöverväganden
Standardtätningar av kol/keramik i populära storlekar kostar vanligtvis 40–60 procent mindre än OEM-ekvivalenter samtidigt som de levererar likvärdig prestanda. Exotiska material som volframkarbid kostar mer men presterar bättre i krävande applikationer. Standardtätningsstorlekar och materialkombinationer skickas inom 3–5 arbetsdagar. Anpassade konfigurationer som kräver speciella material eller dimensionsförändringar tar 3–4 veckor för tillverkning och kvalitetsverifiering. Volymavtal sänker priserna med 15–25 procent jämfört med spotköp.
Efter-försäljningssupport och teknisk assistans
Teknisk support skiljer bra leverantörer från bra partners. UTTOX-teknik hjälper kunder att välja optimala typ 2-tätningar för specifika driftsförhållanden, granskar monteringsprocedurer, diagnostiserar fel och rekommenderar specifikationsändringar när utrustningsmodifieringar påverkar tätningskraven. Fullständiga garantier täcker material- och tillverkningsfel. Kundtjänst med snabb-respons identifierar snabbt bakomliggande orsaker och implementerar korrigerande åtgärder för att upprätthålla kontinuitet i verksamheten.
Installation, underhåll och felsökning för optimal tätningsprestanda
Korrekta monteringsmetoder och regelbundet underhåll har stor inverkan på hur länge och tillförlitligt en mekanisk tätning typ 2 fungerar. Om den sätts fel eller används utanför dess designgränser kommer även den bästa tätningen att misslyckas tidigt.
Installation bästa praxis för att förhindra för tidigt fel
Axlar får inte ha några grader, hack eller rost som kan skada sekundära tätningselement. Fästområden för tätningar kräver ytfinish på 32 mikrotum eller slätare med utlopp under 0,002 tum TIR. Spola tätningskamrarna noggrant med ren vätska och tryckluft före installation. Rör aldrig tätningsytorna direkt. Skjut försiktigt den roterande enheten på axeln utan att elastomererna kommer i kontakt med vassa trådar. Dra åt fästelementen i tvär-mönster till specificerade vridmomentvärden för att förhindra förvrängning som skapar läckagevägar.
Inspektionsprotokoll
Månatliga visuella kontroller bör leta efter läckagetecken, ovanliga tätningsavlagringar eller vibrationsförändringar. Kvartalsvis infraröd termografi detekterar förhöjda temperaturer, vilket indikerar förestående tätningsfel innan fullständigt haveri. Övervaka tätningskammartrycket, spolningsflödet och lagertemperaturen för att identifiera nedbrytningstrender. Dokumentera baslinjevärden under driftsättning och jämför med efterföljande avläsningar. Verifiera att spolflödeshastigheterna ligger inom tillåtna intervall och att vätskerenheten uppfyller standarderna. Byt ut filter enligt tillverkarens anvisningar.
Felsökning av Common Seal-problem
Axelläckage indikerar vanligtvis sekundär tätningsskada från kemiskt angrepp, höga temperaturer eller slitage. Undersök misslyckade tätningar för svullna, stelnade eller fysiskt trasiga elastomerer. Koncentriska slitagelinjer på tätningsytorna indikerar nötande föroreningar. Termisk sprickbildning tyder på otillräcklig kylning eller för högt tryck. Blåsbildning betyder att ånga blinkar över ytorna på grund av otillräckligt netto positivt sughuvud eller för hög vätsketemperatur. Varje feltyp kräver specifika korrigerande åtgärder som åtgärdar grundorsakerna.
Att välja rätt mekanisk tätning: Typ 2 jämfört med andra typer
För att välja den bästa tätningsuppsättningen måste du veta hur de olika designerna fungerar och hur du matchar deras kompetens till applikationens behov. Det finns olika typer av tätningar, och var och en är bäst för en viss situation på grund av hur den är gjord.
Typ 2 kontra typ 1 tätningsdesigner
Typ 1-tätningar har en enda stor spiralfjäder som direkt belastar den roterande tätningsytan. Denna enkla design fungerar bra för rena vätskor och måttliga förhållanden, men den exponerade fjädern kan skadas av kemikalier eller fasta partiklar. AJohn Crane typ 2 mekanisk tätningplacerar flera mindre fjädrar utanför vätskemiljön och skyddar dem från frätande media och föroreningar. Elastomerbälgen på en John Crane typ 2 mekanisk tätning ger axiell flexibilitet samtidigt som den isolerar processen. Typ 1-tätningar kräver vanligtvis mindre axiellt utrymme, monteringsutrustning med begränsat packboxdjup.
Jämför typ 2 med patron och typ 3 tätningar
Patrontätningar kommer för-monterade som en enda enhet, vilket förenklar installationen och minskar kompetenskraven. Patroner kostar 50–100 procent mer än mekaniska tätningar av typ 2, vilket gör dem kostnadseffektiva-enbart där installationen är svår eller arbetskostnaderna är extremt höga. Typ 3 metallbälgtätningar använder inga elastomerer, vilket möjliggör hög-temperatur och aggressiv kemisk service över 400 grader F. Komponenttätningar som typ 2 tillåter att endast defekta delar byts ut, vilket minskar reparationskostnaderna. Patronenheter kräver fullständigt utbyte.
Livscykelkostnadsanalys
Den totala ägandekostnaden överstiger vida delpriset. Ett tätningsfel på 500 USD som orsakar 8 timmars driftstopp i en anläggning som tjänar 10 000 USD/timme kostar 80 000 USD i förlorade intäkter, vilket gör en mer pålitlig tätning på 800 USD klart överlägsen. Underhållsarbetstid är en annan kritisk faktor. Pålitliga tätningskonstruktioner som förlänger tiden mellan reparationer ger störst nytta för anläggningar med begränsad supportpersonal. Väl-utformade balanserade typ 2-tätningar förbrukar 0,5–1,5 hk mindre än obalanserade alternativ, vilket sparar 4 000–12 000 kWh årligen eller 400–1 200 USD per pump vid industriell effekt.
Slutsats
Detyp 2 mekanisk tätningär en etablerad och pålitlig tätningsmetod som kan användas i tuffa industriella miljöer inom petroleum, allmän tillverkning, kemisk bearbetning och kraftproduktion. Dess multi-fjäderstruktur och elastomerbälgdesign gör att den fungerar konsekvent i en rad olika driftssituationer samtidigt som den fortfarande är kompatibel med annan utrustning. Tätningen håller längre och har mindre oväntade stillestånd om rätt material används, installeras på rätt sätt och underhålls regelbundet. För bästa resultat när du letar efter ersättningstätningar, samarbeta med erfarna tillverkare som erbjuder experthjälp och stabila försörjningsledningar. UTTOX Typ 2-tätningen är ett billigare val än originalutrustning, men den sänker inte den tillförlitlighet som krävs för viktiga aktiviteter.
FAQ
1. Är Typ 2-tätningar helt kompatibla som John Crane Type 2-ersättningar?
Eftersom de är helt utbytbara i storlek, kan UTTOX typ 2 mekaniska tätningar sättas direkt i utrustning som ursprungligen var utrustad med John Crane Type 2 modeller. Vi håller kuvertmåtten, ytgeometrin och monteringsinställningarna desamma, så vi behöver inte byta verktyg. Materialvalen uppfyller eller går utöver de ursprungliga kraven, och erbjuder samma nivå av kemisk tolerans och temperaturintervall.
2. Vilka materialkombinationer fungerar bäst för kemiska pumpapplikationer?
När du kopplar ihop kiselkarbid med kol-grafit får du stor kemisk resistens och slitstyrka för de flesta kemiska tjänster. Mycket grov slurry fungerar bättre med kiselkarbidytor istället för kiselkarbidytor, även om de kostar mer. Vilket gummi som ska användas beror på vilka kemikalier som finns. Till exempel fungerar fluorelastomerer bra med syror och lösningsmedel, medan EPDM är bättre för kaustiklösningar. Att prata med vårt expertteam kommer att se till att materialen du använder är de bästa för dina unika behov.
3. Hur ofta ska typ 2 mekaniska tätningar bytas ut?
När de är korrekt valda och placerade håller typ 2 mekaniska tätningar vanligtvis mellan 18 och 36 månader innan de behöver bytas ut. Rena vätskor, jämna temperaturer och korrekt smörjning gör stor skillnad i hur länge något varar. Å andra sidan förkortar slipmedel, termisk cykling och kontaminering mellanrum. Genom att använda prediktiv underhållsspårning kan du byta ut saker utifrån deras tillstånd istället för precis när de behöver bytas ut, vilket förbättrar både tillförlitligheten och kostnaden.
Samarbeta med Uttox för dina typ 2 mekaniska tätningskrav
Uttox kan hjälpa dig med dina tätningsproblem eftersom de har gjort dettyp 2 mekaniska tätningari mer än 30 år. Som en välkänd-leverantör av mekaniska tätningar av typ 2, blandar vi banbrytande-teknik med snabb kundservice för att se till att du får det bästa tätningsalternativet för dina behov. Vårt stora lager gör det möjligt att snabbt leverera grundläggande inställningar och vårt erfarna tekniska team kan hjälpa till med anpassningar för specifika behov. Kunder i mer än 50 länder tror på oss eftersom våra produkter alltid håller hög kvalitet, våra priser är låga och vår leverantörskedja fungerar bra. Skicka e-post till vårt team på info@uttox.com för att prata om dina tätningsbehov, få mer information eller göra en beställning. Genom bättre tätningsteknik är vi dedikerade till att hjälpa dig sänka reparationskostnaderna, minska stilleståndstiden och göra din verksamhet mer tillförlitlig.
Referenser
1. Mechanical Seals: Design, Application and Performance Standards, Industrial Sealing Technology Institute, 2021.
2. Advanced Materials for Mechanical Seal Applications in Chemical Processing, Journal of Process Equipment Engineering, volym 34, 2022.
3. Reliability Engineering for Rotating Equipment in Petrochemical Facilities, American Petroleum Institute Technical Publication, 2020.
4. Jämförande analys av mekaniska tätningskonstruktioner för pumptillämpningar, International Fluid Sealing Association Technical Report, 2023.
5. Bästa tillvägagångssätt för underhåll för industriella mekaniska tätningar, anläggningsteknik och underhållskonferensförfaranden, 2022.
6. Livscykelkostnadsoptimering för pumptätningssystem i processindustrier, Chemical Engineering Progress Technical Manual, 2021.


